
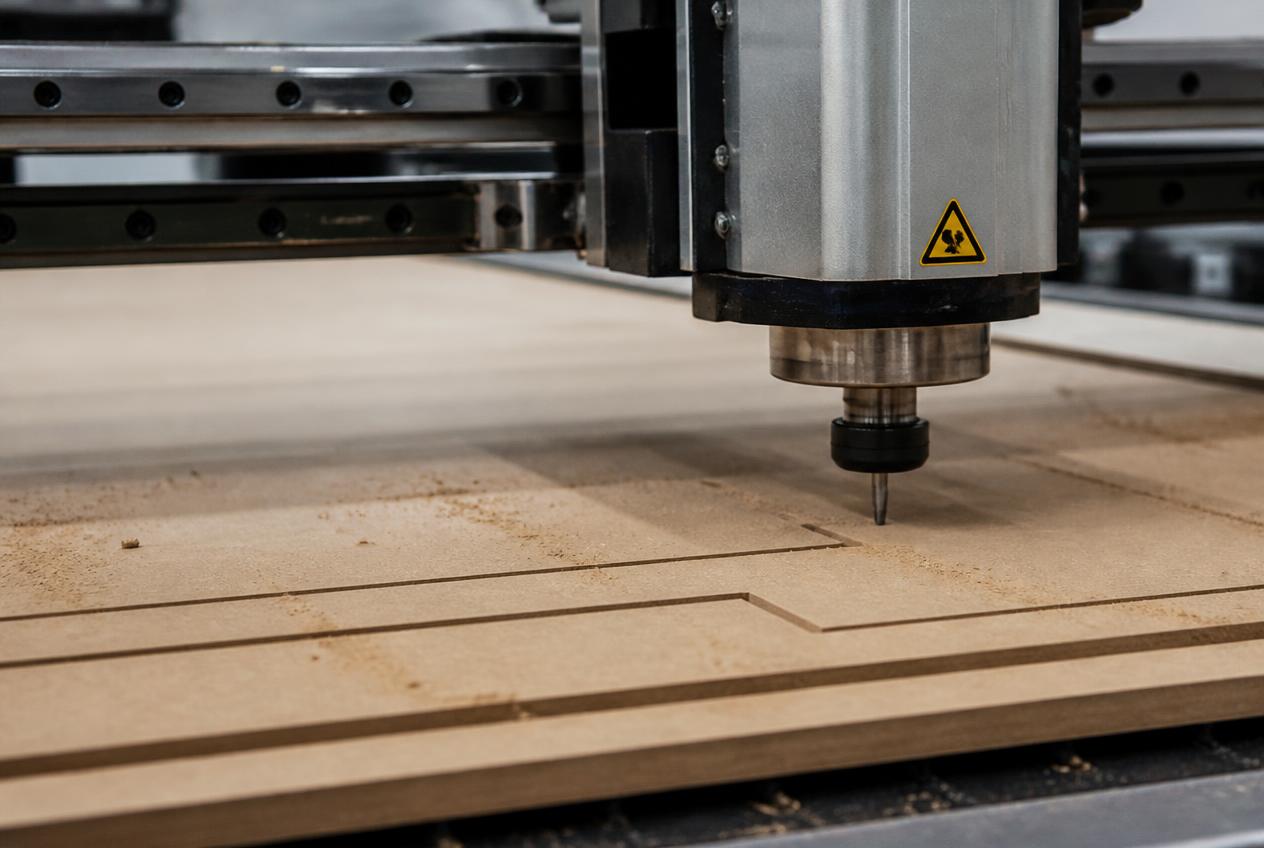
ХДФ (древесноволокнистая плита высокой плотности) — это тонкий, прочный и экологичный материал, который всё чаще используется в мебельном производстве. Из него делают задние стенки шкафов, днища ящиков, декоративные панели и даже фасады. Однако фрезеровка ХДФ имеет свои нюансы: тонкий лист склонен к вибрации, а высокая плотность материала требует особого подхода к выбору фрез и режимов. В этой статье мы разберём, как работать с ХДФ на станке с ЧПУ и в домашней мастерской, чтобы получить чистый рез без сколов и деформаций.
Интересный факт: ХДФ (HDF) и ДВП (MDF) часто путают. На самом деле это разные материалы: ХДФ имеет плотность 800–1000 кг/м³, а МДФ — 600–800 кг/м³. Именно высокая плотность делает ХДФ прочнее, но сложнее в обработке.
Что такое ХДФ и его особенности
ХДФ — это разновидность древесноволокнистой плиты, получаемая методом горячего прессования мелкодисперсных волокон. В отличие от МДФ, ХДФ имеет более высокую плотность и меньшую толщину (обычно 3–6 мм). Это делает его идеальным для:
- Задних стенок мебели: лёгких, прочных и влагостойких.
- Днищ ящиков: выдерживают нагрузку без прогиба.
- Декоративных панелей: с фрезеровкой и перфорацией.
- Фасадов: с покрытием эмалью или плёнкой.
Основные особенности ХДФ, которые влияют на фрезеровку:
- Высокая плотность: требует острых фрез и правильных режимов.
- Тонкий лист: склонен к вибрации и деформации при обработке.
- Мелкая стружка: быстро забивает аспирацию и налипает на фрезу.
- Хрупкость: при неправильном креплении может треснуть.
Выбор фрез для ХДФ
Для ХДФ подходят те же фрезы, что и для МДФ, но с учётом тонкости материала. Вот основные рекомендации:
- Концевые спиральные фрезы (up-cut): универсальный вариант для раскроя. Спираль выводит стружку вверх, но может скалывать верхний слой.
- Концевые спиральные фрезы (down-cut): прижимают верхний слой к основанию, предотвращая сколы. Идеальны для чистовых резов.
- Компрессионные фрезы: лучший выбор для ХДФ, так как не скалывают ни верхнюю, ни нижнюю сторону.
- Прямые фрезы: подходят для пазования и простых резов.
- Сферические фрезы: для 3D-рельефа и скруглений.
Материал фрезы также важен. Для ХДФ используйте твердосплавные фрезы (ВК). Они дольше служат и меньше нагреваются. Алмазные фрезы (PCD) подходят для промышленных объёмов, но стоят значительно дороже.
Интересный факт: для ХДФ толщиной менее 4 мм часто используют фрезы диаметром 3–4 мм. Более толстые фрезы создают избыточную нагрузку на тонкий лист и могут его деформировать.
Режимы резания: обороты и подача
Правильные режимы — это залог чистого реза и долговечности фрезы. Универсального рецепта нет: всё зависит от толщины ХДФ, типа фрезы и мощности станка. Однако есть базовые рекомендации.
Обороты шпинделя
Для ХДФ оптимальны обороты 16 000–20 000 об/мин. Слишком высокие обороты приводят к подгоранию кромки, слишком низкие — к сколам. Для тонкого ХДФ (3–4 мм) лучше использовать высокие обороты, для более толстого (6 мм) — средние.
Скорость подачи
Скорость подачи зависит от толщины материала и типа фрезы. Для тонкого ХДФ подача может быть 3 000–4 000 мм/мин, для более толстого — 2 000–2 500 мм/мин. Главное правило: подача должна быть достаточной, чтобы фреза не «тёрлась» о материал, но не настолько высокой, чтобы вызвать сколы.
Глубина реза за проход
ХДФ толщиной 3–4 мм можно фрезеровать за один проход. Для 6 мм лучше делать два прохода глубиной 3 мм. Это снижает нагрузку на фрезу и предотвращает деформацию тонкого листа.
Интересный факт: если фреза начинает «визжать» при фрезеровке ХДФ, это признак того, что обороты слишком высокие или подача слишком низкая. В этом случае фреза не режет, а трётся, что приводит к быстрому износу и подгоранию.
Крепление тонкого листа
Тонкий ХДФ склонен к вибрации, поэтому крепление — критически важный этап. Вот несколько способов:
- Вакуумный стол: идеальный вариант для тонких листов. Равномерно прижимает материал по всей площади.
- Двусторонний скотч: бюджетный вариант для небольших деталей. Наклейте скотч по периметру и в центре.
- Струбцины: подходят для толстого ХДФ (6 мм). Не переусердствуйте, чтобы не повредить кромку.
- Подложка: подложите под ХДФ лист МДФ или ДВП. Это снизит вибрацию и защитит нижнюю сторону от сколов.
Как избежать сколов и деформаций
Сколы и деформации — главная проблема при фрезеровке ХДФ. Вот несколько способов их избежать:
- Используйте компрессионную фрезу: она не скалывает ни верхнюю, ни нижнюю сторону.
- Наклейте малярный скотч: перед фрезеровкой наклейте скотч на линию реза. Это создаст дополнительное натяжение.
- Правильно закрепите заготовку: вибрация — главный враг чистого реза.
- Снизьте подачу на входе и выходе: эти участки наиболее уязвимы.
- Используйте подложку: если фрезеруете тонкий ХДФ, подложите под него лист МДФ или ДВП.
Интересный факт: для ХДФ часто используют стратегию «адаптивного фрезерования» (adaptive clearing). Она заключается в том, что фреза погружается в материал по спирали, а не вертикально. Это снижает нагрузку на тонкий лист и предотвращает сколы.
Сравнение режимов для разной толщины
| Толщина ХДФ | Обороты (об/мин) | Подача (мм/мин) |
|---|---|---|
| 3 мм | 18 000–20 000 | 3 500–4 000 |
| 4 мм | 16 000–18 000 | 3 000–3 500 |
| 5 мм | 14 000–16 000 | 2 500–3 000 |
| 6 мм | 12 000–14 000 | 2 000–2 500 |
Выводы
Фрезеровка ХДФ — это процесс, требующий внимания к деталям: выбору фрезы, настройке оборотов и подачи, а также правильному закреплению заготовки. Начните с компрессионной фрезы и средних режимов, а затем корректируйте их под конкретный материал. Если вы работаете с тонким ХДФ, не пренебрегайте подложкой и малярным скотчем. И помните: чистота реза зависит не только от станка, но и от вашего опыта.


